

Inspeção de tecidos com IA: como funciona a detecção automática de defeitos
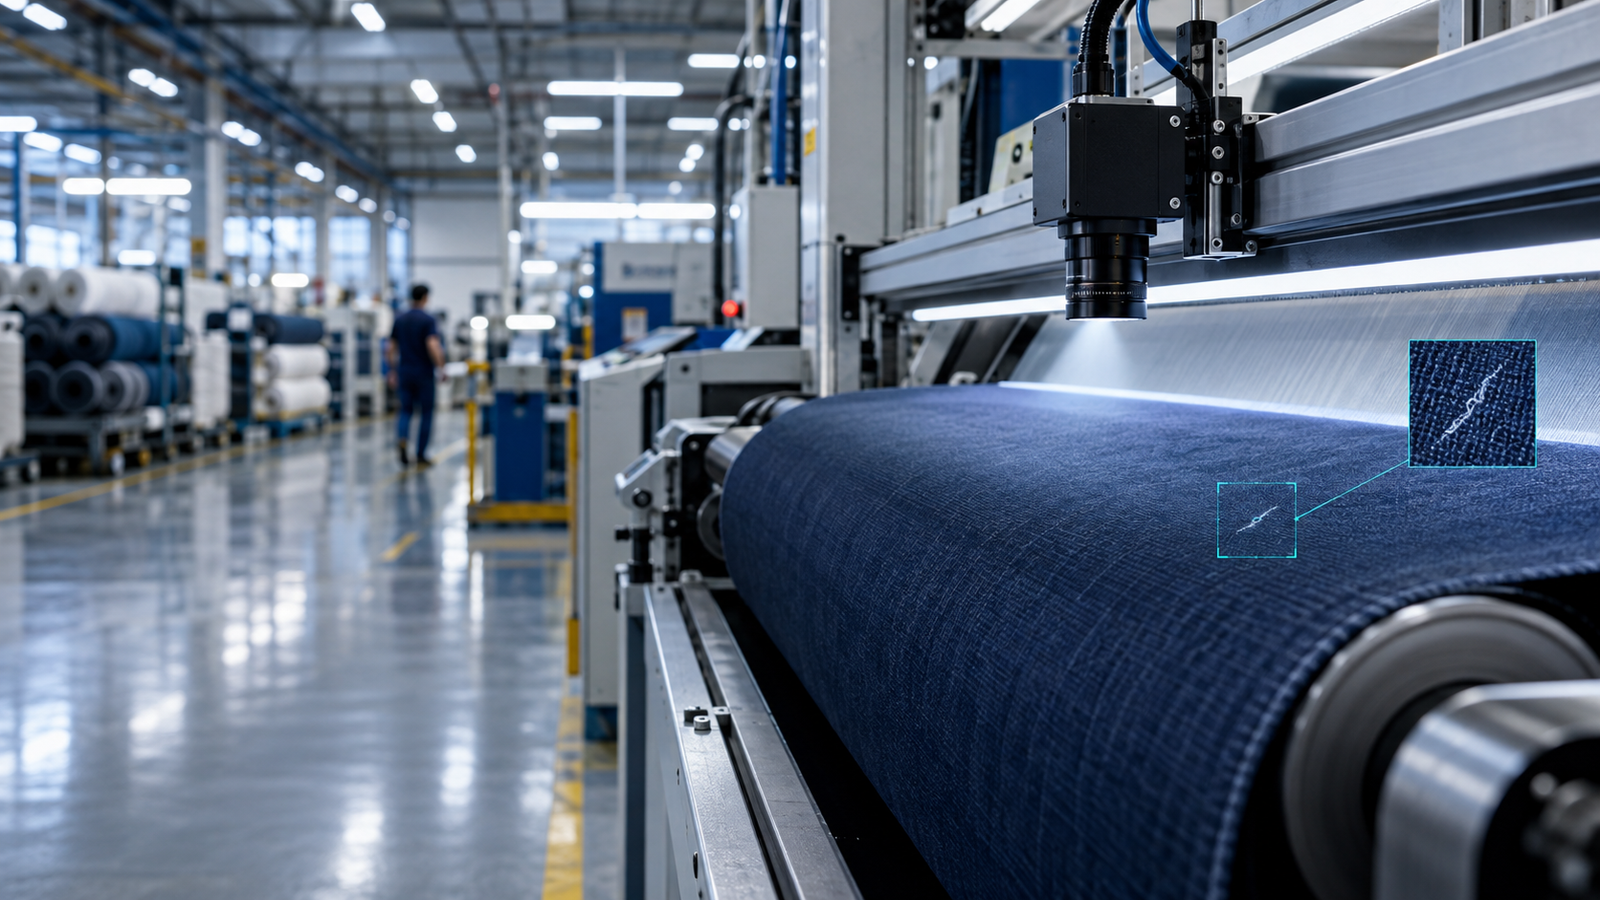
Imagine acompanhar visualmente metros e mais metros de tecido passando continuamente por uma revisora e, ao mesmo tempo, precisar identificar pequenas alterações na superfície sem perder nenhuma ocorrência relevante. Além de localizar o problema, é necessário entender o tipo de defeito, registrar onde ele apareceu e decidir o que fazer com aquela informação. Esse é um dos desafios mais antigos do controle de qualidade têxtil. A diferença é que, hoje, parte desse trabalho pode ser apoiada por câmeras industriais, visão computacional e inteligência artificial. A inspeção de tecidos com IA transforma aquilo que antes dependia predominantemente da observação humana em um processo capaz de capturar, analisar e registrar informações visuais continuamente. Enquanto o tecido passa pela linha, câmeras coletam imagens da superfície e modelos computacionais procuram padrões que indiquem possíveis anomalias. Por trás desse processo, porém, existe muito mais do que instalar uma câmera e “pedir para a IA encontrar defeitos”. Para que uma solução funcione no ambiente industrial, é necessário controlar a captura das imagens, compreender as características do tecido, desenvolver uma base de dados representativa, treinar e validar os modelos e definir como cada ocorrência será registrada e utilizada pela operação. Então, afinal, como funciona a detecção automática de defeitos em tecidos? O que é inspeção automatizada de tecidos? A inspeção automatizada de tecidos é um processo no qual tecnologias de aquisição e processamento de imagens são utilizadas para analisar visualmente a superfície do material e identificar características consideradas relevantes para o controle de qualidade. Dependendo da aplicação, o objetivo pode ser localizar uma mancha, um furo, uma alteração estrutural, uma falha de padrão ou outra ocorrência visualmente detectável. Em sistemas mais completos, a tecnologia também pode registrar a imagem da região, acompanhar a posição da ocorrência ao longo do material e classificá-la de acordo com categorias definidas para aquele processo. A inteligência artificial ampliou consideravelmente as possibilidades desse tipo de inspeção. Métodos tradicionais de processamento de imagem dependem, em grande parte, de regras previamente programadas, enquanto abordagens baseadas em machine learning e deep learning conseguem aprender características relevantes a partir dos dados utilizados durante o desenvolvimento do modelo. Uma revisão publicada em 2026 no Journal of The Textile Institute destaca justamente a evolução da inspeção têxtil nesse contexto de manufatura inteligente. Os pesquisadores organizam o processo de detecção de defeitos em quatro grandes fases: aquisição da imagem, pré-processamento, extração e seleção de características e, finalmente, classificação e detecção. Essa divisão ajuda a entender algo importante: a IA é uma parte do sistema de inspeção, mas não é o sistema inteiro. Por que a inspeção de tecidos é um problema difícil para a visão computacional? À primeira vista, detectar um defeito pode parecer uma tarefa simples. Se existe uma mancha em uma superfície uniforme, basta ensinar o algoritmo a procurar pela mancha, certo? Na produção real, dificilmente é tão simples. Tecidos possuem texturas, cores, tramas, padrões, elasticidade e comportamentos visuais diferentes. Além disso, características como iluminação, velocidade da linha, vibração, distância da câmera e movimentação do próprio material alteram a imagem recebida pelo sistema. Há ainda outro problema: alguns defeitos são grandes e bastante evidentes, enquanto outros ocupam uma pequena região da imagem ou possuem pouco contraste em relação ao tecido. Um estudo publicado em maio de 2026 sobre detecção de defeitos têxteis em tempo real chama atenção justamente para a dificuldade de identificar defeitos pequenos e de baixo contraste. Por isso, uma aplicação desenvolvida para determinado tecido, máquina e condição operacional não deve ser automaticamente tratada como válida para qualquer outro cenário. É também por esse motivo que não faz sentido prometer uma “precisão universal” para sistemas de inspeção com IA. O desempenho precisa ser medido dentro das condições reais da aplicação e considerando quais defeitos são relevantes para aquela fábrica. Como funciona a inspeção de tecidos com IA, na prática? Para facilitar a compreensão, podemos acompanhar o caminho da informação desde o momento em que o tecido passa pela máquina até o momento em que uma ocorrência aparece no sistema. 1. A câmera captura o tecido durante a produção Tudo começa com a imagem. Uma ou mais câmeras são posicionadas de acordo com a largura do material, área que precisa ser observada, velocidade da linha e resolução necessária para visualizar as ocorrências de interesse. Conforme o tecido passa pela região de inspeção, o sistema captura imagens continuamente. Nesse ponto, qualidade da imagem não é apenas uma questão estética. Se o defeito possui poucos milímetros e aparece em uma região muito pequena do frame, por exemplo, a câmera e a configuração óptica precisam fornecer informação suficiente para que o modelo consiga analisá-lo. Há pesquisas recentes demonstrando arquiteturas em que câmeras capturam continuamente os frames do tecido em movimento e enviam as imagens para processamento local. Em um trabalho publicado em 2025, pesquisadores propuseram uma arquitetura com câmeras RGB-D instaladas na linha e processamento em um dispositivo NVIDIA Jetson, justamente para aproximar a inferência da operação e reduzir a dependência de comunicação constante com a nuvem. Portanto, antes mesmo de discutir qual modelo de IA utilizar, existe uma pergunta essencial: o sistema consegue enxergar o defeito com qualidade suficiente? 2. A iluminação precisa ser controlada Câmera e iluminação precisam ser tratadas como partes do mesmo sistema. Uma sombra, reflexo ou alteração na iluminação pode modificar significativamente a aparência de uma superfície. Para um algoritmo que depende de informação visual, essas variações podem se tornar ruído e dificultar a distinção entre uma característica normal do material e uma anomalia. Por isso, projetos de visão computacional industrial costumam estudar cuidadosamente posição, intensidade e tipo de iluminação. Dependendo da característica que precisa ser observada, diferentes configurações podem melhorar o contraste entre o tecido e a ocorrência procurada. Na prática, isso significa que melhorar o ambiente de captura pode ser tão importante quanto melhorar o algoritmo. Um modelo sofisticado não compensa indefinidamente imagens ruins ou inconsistentes. 3. As imagens são preparadas para análise Depois da captura, as imagens podem passar por uma etapa de pré-processamento. O objetivo é organizar os dados
IA na indústria têxtil: onde a tecnologia já está sendo aplicada em 2026
Falar sobre inteligência artificial na indústria têxtil em 2026 já não significa discutir apenas tendências para os próximos anos. Câmeras analisam tecidos durante a produção. Algoritmos identificam anomalias visuais. Sensores acompanham o comportamento de máquinas. Dados que antes ficavam dispersos pela fábrica começam a ser utilizados para apoiar decisões de qualidade, manutenção e eficiência produtiva. O movimento pôde ser visto de perto na Febratex 2026, realizada em agosto, em Blumenau. A feira reuniu representantes de 3.380 empresas de 72 países e colocou automação, inteligência artificial, rastreabilidade e eficiência produtiva entre os principais destaques tecnológicos apresentados ao setor. Mas onde, exatamente, a IA já pode ser aplicada dentro de uma indústria têxtil? Neste artigo, vamos sair do conceito abstrato de “fábrica inteligente” e analisar aplicações que já estão chegando ao chão de fábrica. 1. Inspeção de tecidos com IA e visão computacional O controle de qualidade visual é uma das aplicações mais concretas da IA na indústria têxtil. Tradicionalmente, a inspeção de tecidos depende da atenção de operadores para identificar manchas, furos, alterações estruturais, problemas de tonalidade e outras ocorrências ao longo do material. O desafio está na própria natureza do processo. Em uma linha contínua, o operador precisa observar grandes extensões de tecido durante períodos prolongados. A capacidade de manter exatamente o mesmo padrão de atenção e classificação durante todo o turno é limitada. É nesse ponto que entram os sistemas de visão computacional para inspeção têxtil. Câmeras instaladas próximas à linha capturam imagens continuamente. Os frames são processados por modelos de inteligência artificial treinados para reconhecer padrões e identificar regiões que se desviam do comportamento esperado. Quando uma ocorrência é encontrada, o sistema pode registrar sua posição, armazenar a evidência visual e classificá-la de acordo com a configuração da aplicação. Não se trata apenas de uma possibilidade experimental. A própria experiência do setor mostra, entretanto, que instalar uma câmera não significa automaticamente resolver o problema de inspeção. Diferentes tecidos, estruturas, velocidades, iluminação e tipos de defeito exigem validação e adaptação dos modelos. Na prática: antes de avaliar uma solução de inspeção automática, vale mapear quais ocorrências representam maior custo para a fábrica, em quais equipamentos elas aparecem e quais delas podem ser observadas visualmente. 2. Controle de qualidade do fio em tempo real A visão computacional não está restrita ao tecido acabado. Uma revisão científica publicada em 2026 na Discover Artificial Intelligence analisou a aplicação de computer vision e inteligência artificial no controle de qualidade de fios têxteis e identificou uma transição dos métodos offline de laboratório para sistemas capazes de realizar monitoramento em linha e em tempo real.Entre os parâmetros estudados estão: A mudança é importante porque altera o momento em que a informação sobre qualidade fica disponível. Em vez de descobrir determinado comportamento somente após retirar uma amostra da produção e analisá-la posteriormente, sistemas integrados à máquina podem aproximar a análise do momento em que o material está sendo produzido. A literatura também deixa um alerta importante: ainda existem desafios relacionados à disponibilidade de dados, generalização dos modelos entre diferentes tipos de fios e implantação em ambientes industriais reais. Ou seja, IA industrial precisa ser tratada como engenharia aplicada e não como um modelo genérico que funciona da mesma forma em qualquer linha. 3. Detecção de defeitos e classificação automática Detectar que “existe algo diferente” e determinar qual é o problema encontrado são desafios distintos.Por isso, aplicações mais avançadas de inspeção utilizam pipelines que podem combinar detecção de anomalias, localização, rastreamento e classificação. Imagine uma linha de tecido passando por uma revisora. O sistema identifica uma região fora do padrão, registra a ocorrência e associa informações como imagem, posição e categoria do defeito. Ao longo da produção, esses registros formam uma base estruturada de informações de qualidade. Essa base permite sair de perguntas como: “Quantos defeitos encontramos hoje?” para perguntas mais úteis: “Qual defeito está aumentando?” “Em quais lotes ele aparece com maior frequência?” “Em qual etapa da produção essa ocorrência pode estar sendo gerada?” “Existe concentração de determinados defeitos em um produto ou processo?” Essa transição da inspeção para a geração de dados de qualidade, é uma das aplicações mais interessantes da IA no setor têxtil. Uma revisão acadêmica publicada em setembro de 2026 sobre inspeção industrial destaca justamente que sistemas modernos de visão computacional estão permitindo inspeções automatizadas, em tempo real e orientadas por dados. 4. Padronização da medição de peças confeccionadas Depois do tecido, existe outro processo visual e operacionalmente intensivo: a medição de peças. Camisas, camisetas, calças, shorts e uniformes podem possuir diversos pontos de medida que precisam ser comparados com as especificações definidas para cada modelo e tamanho. Aqui, a visão computacional pode ser utilizada para identificar o contorno da peça, localizar pontos de referência e extrair determinadas medidas. O resultado pode então ser comparado às tolerâncias cadastradas para aquele SKU. Essa aplicação é particularmente interessante quando existe grande volume de peças, múltiplos modelos ou necessidade de criar um histórico estruturado das medições. É justamente nessa frente que a Apollo Solutions desenvolveu o Apollo Measure, solução baseada em visão computacional e IA para automatizar a extração e o registro de medidas de peças de vestuário.O objetivo não é simplesmente substituir uma fita métrica por uma câmera. O ganho operacional está em transformar uma atividade repetitiva em um processo padronizado e rastreável. Quer entender se uma etapa de medição da sua operação pode ser automatizada? A Apollo pode analisar o processo atual, as peças avaliadas, tolerâncias e volume de inspeção antes da definição da aplicação. 5. Manutenção baseada em dados Nem toda aplicação de inteligência artificial no setor têxtil está olhando diretamente para o produto. Máquinas também produzem dados. Temperatura, vibração, pressão, corrente elétrica, velocidade e outros sinais podem ser monitorados para identificar comportamentos diferentes do padrão histórico do equipamento. A partir desses dados, modelos analíticos podem auxiliar equipes de manutenção a detectar anomalias e antecipar intervenções. A lógica muda de: máquina apresenta problema → produção para → equipe investiga para um modelo em que alterações de comportamento podem ser identificadas antes
Case Huvispan: Como a Precisão de Detecção Foi de um Piloto Instável a Mais de 90% em Produção
O ponto de partida: uma revisora, um problema conhecido A Huvispan é cliente de longo prazo da Apollo Solutions, com o Apollo Quality operando integrado a uma revisora, a máquina onde o tecido passa por inspeção antes de seguir pra próxima etapa do processo. O problema que trouxe a Huvispan até a Apollo era o mesmo que praticamente toda fábrica têxtil de porte médio ou grande enfrenta: inspeção manual não sustenta cobertura total da produção, e defeitos de superfície passavam despercebidos até etapas mais avançadas, quando o custo de correção já era maior. A primeira versão do sistema já entregava resultado, mas com uma limitação real de performance: em determinados volumes de produção, a velocidade de processamento de imagem não acompanhava o ritmo da linha o suficiente pra manter a precisão que o projeto exigia. A decisão de revisar a base antes de seguir em frente Em vez de forçar o sistema existente além do seu limite real, a equipe de engenharia da Apollo optou por uma revisão mais profunda da forma como a captura e o processamento de imagem estavam estruturados. Isso envolveu repensar como as imagens eram capturadas e processadas ao longo da linha, atualizar parte do hardware de captura pra um padrão com maior taxa de aquisição de imagem, e reforçar a estabilidade da transmissão de dados entre a câmera e o processamento, um ponto sensível em qualquer ambiente industrial com interferência elétrica e cabeamento extenso. Se sua fábrica já tentou um piloto de inspeção que não performou como esperado, o problema raramente é a tecnologia em si. Muitas vezes é a forma como a captura de imagem foi estruturada desde o início. Fale com a equipe técnica da Apollo Solutions sobre o que pode estar limitando seu piloto atual. O erro que ensinou mais do que qualquer sucesso Durante o processo de calibração, a equipe identificou uma fonte de falso positivo que não tinha relação nenhuma com o tecido em si: um equipamento próximo à área de captura de imagem, ao ser desligado em determinados momentos do turno, alterava a iluminação da cena o suficiente pra confundir o modelo, que interpretava a mudança de luz como uma possível anomalia de superfície. Esse tipo de problema não aparece em nenhuma especificação técnica de câmera ou de modelo de IA. Só aparece observando o sistema operando numa linha real, ao longo de vários turnos, com todas as variações de ambiente que uma fábrica de verdade tem e que um ambiente de teste controlado não reproduz. Foi esse tipo de achado, aliás, que reforçou internamente por que a Apollo insiste em não vender implantação completa de uma vez sem passar primeiro por um período de operação acompanhada. Chegando a mais de 90% de precisão, e o que isso significa na prática Depois da atualização de hardware de captura e do ajuste de sensibilidade pra lidar com variações de iluminação do ambiente, o sistema passou a operar com precisão acima de 90% na detecção de anomalias de superfície têxtil, número medido em produção real, não em ambiente de teste isolado. Vale explicar o que esse número representa na prática: de cada 100 anomalias reais de superfície que passam pela revisora, mais de 90 são corretamente identificadas pelo sistema, sem depender de amostragem ou de um inspetor humano cobrindo manualmente a totalidade do tecido. Os casos que o sistema classifica como não identificados continuam entrando no ciclo de validação humana, e cada validação desses ajuda o modelo a refinar a fronteira entre o que é variação normal e o que é defeito real. O trabalho não termina quando o número fica bom Um detalhe que diferencia esse case de uma demonstração de vendas: mesmo com resultado consolidado acima de 90%, o relacionamento técnico com a Huvispan continua ativo, com visitas técnicas recorrentes pra ampliar o conjunto de dados do modelo e cobrir cenários operacionais que ainda não tinham sido capturados. Isso reflete uma característica do próprio tipo de tecnologia: um modelo de detecção de anomalias melhora continuamente quanto mais dados reais e validados ele recebe, então tratar a implantação como projeto fechado, e não como relacionamento contínuo, deixa valor na mesa. O que esse case muda pra quem está avaliando um fornecedor agora Três coisas desse caso valem generalizar pra qualquer avaliação de fornecedor de inspeção automatizada. Primeiro, resultado bom em ambiente de teste não garante resultado bom em produção real, o obstáculo real costuma aparecer só depois, em condição de linha de verdade. Segundo, falso positivo muitas vezes não tem nada a ver com o material sendo inspecionado, e sim com variável de ambiente que só aparece com tempo de operação. Terceiro, o trabalho de calibração não acaba na instalação, continua enquanto o sistema está em produção, e um fornecedor que trata isso como projeto de entrega única, não como parceria contínua, tende a entregar resultado que estagna cedo Quer entender como um processo de calibração parecido com esse funcionaria na sua linha específica? A equipe da Apollo Solutions pode caminhar com você desde o diagnóstico inicial até o resultado medido em produção. Fale com a gente.
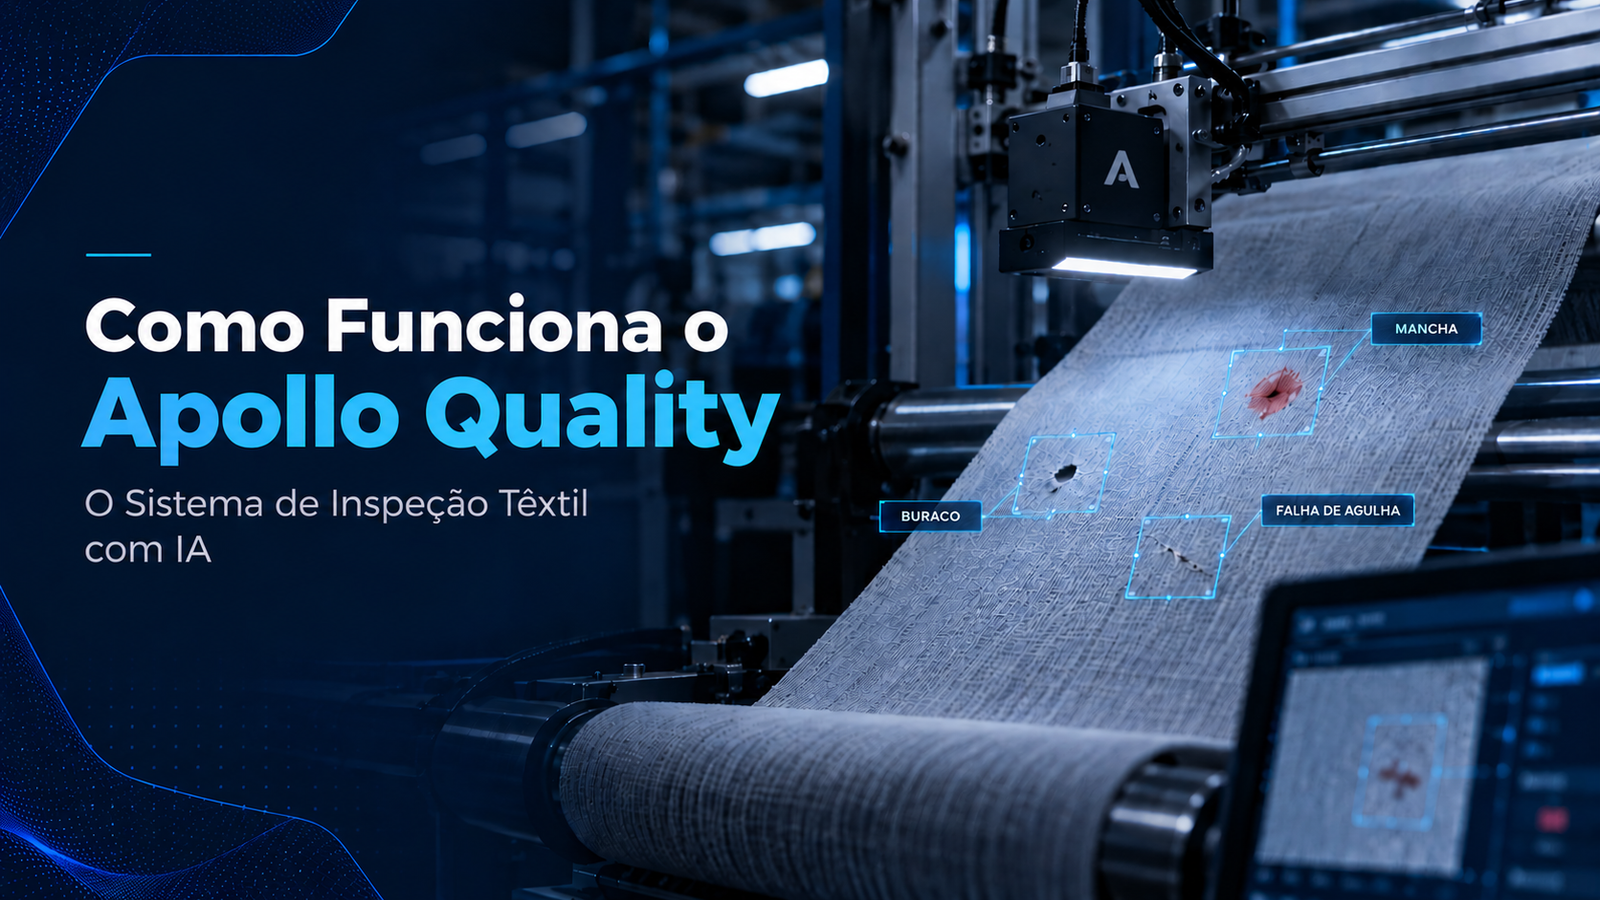
Como Funciona o Apollo Quality, o Sistema de Inspeção Têxtil com IA da Apollo Solutions
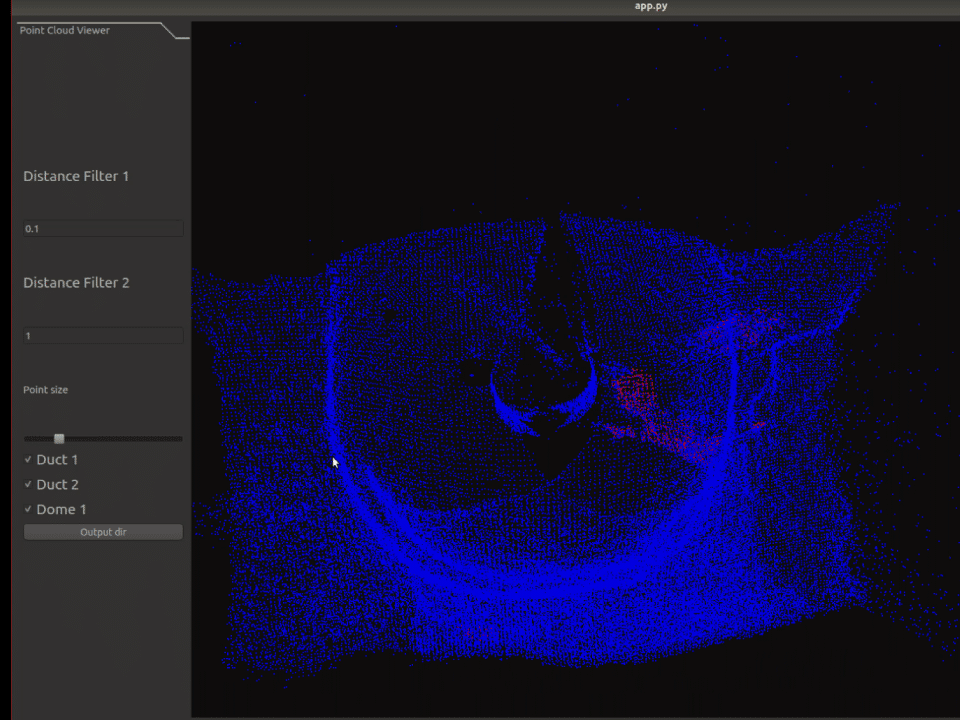
O Apollo Quality é um sistema de inspeção têxtil com IA desenvolvido pela Apollo Solutions para automatizar a análise visual de materiais durante o processo produtivo, utilizando câmeras industriais, Visão Computacional e processamento local. Se você chegou até aqui, provavelmente já passou da pergunta “será que inspeção automatizada funciona?” e está em uma fase mais concreta: comparando fornecedores, buscando referências e tentando entender o que realmente acontece por trás de uma demonstração. Neste artigo, você vai entender como o Apollo Quality funciona tecnicamente, como acontece uma implantação na prática e o que uma aplicação real dessa tecnologia pode entregar dentro de uma operação têxtil. O problema que o Apollo Quality resolve, especificamente O mercado brasileiro de visão computacional deve quase dobrar entre 2024 e 2030, saindo de cerca de US$ 515 milhões para perto de US$ 944 milhões, segundo estimativas de mercado do setor. Por trás desse crescimento existe um problema concreto para operações têxteis: acompanhar visualmente grandes volumes de produção de maneira consistente, registrar ocorrências e transformar o que acontece durante a inspeção em informações que possam ser analisadas posteriormente. É justamente nesse contexto que um sistema de inspeção têxtil com IA pode atuar. O Apollo Quality utiliza câmeras e modelos de Visão Computacional para analisar imagens do material durante o processo, identificar ocorrências relevantes para aquela aplicação e gerar evidências visuais que podem apoiar a rastreabilidade e a gestão da qualidade. Já identificou pontos do seu processo de inspeção que poderiam ser automatizados? Converse com a equipe da Apollo Solutions e entenda onde a Visão Computacional pode fazer sentido para sua operação.Fale com a gente. A tecnologia por trás, explicada sem enrolação A maioria dos sistemas de inspeção mais antigos do mercado funciona por regra fixa: você define parâmetros (tamanho de mancha, contraste mínimo) e o sistema reprova o que ultrapassa esses limites. Funciona razoavelmente bem em ambiente controlado, mas quebra fácil diante da variação real de produção têxtil, tipos de fibra diferentes, lotes de cor diferentes, iluminação que muda ao longo do dia. O Apollo Quality usa uma abordagem diferente, baseada em detecção de anomalias. Em vez de programar regras, o sistema aprende o padrão visual normal daquele tecido específico a partir de exemplos reais da própria linha do cliente, e sinaliza qualquer desvio significativo desse padrão, incluindo tipos de defeito que nunca tinham sido categorizados explicitamente antes. Isso importa na prática porque nenhuma fábrica consegue catalogar antecipadamente todos os jeitos possíveis de um tecido sair errado. Depois que uma anomalia é detectada, dois outros componentes entram em ação: um algoritmo de rastreamento mantém a posição de cada defeito vinculada ao ponto físico exato do tecido em movimento, e um classificador identifica o tipo específico de defeito, direcionando o alerta certo pra equipe certa em vez de um aviso genérico de “algo está errado aqui”. Todo esse processamento roda localmente, em GPU instalada na própria linha, sem depender de internet pra decisões de tempo real. Isso importa mais do que parece: rede instável em ambiente industrial é comum, e decisão de qualidade não pode esperar latência de nuvem. O que acontece quando o sistema não tem certeza Aqui vale uma transparência que pouco fornecedor menciona: nem toda detecção chega com 100% de certeza sobre o tipo exato de defeito, e fingir que chega seria enganar o cliente. Quando o Apollo Quality identifica uma anomalia mas a classificação exata ainda depende de validação humana, ele reporta isso como categoria não classificada, em vez de forçar uma tipificação automática que pode estar errada. Essa validação entra no histórico e ajuda o modelo a refinar a classificação ao longo do tempo, mas a decisão final sobre um caso ambíguo continua sendo da equipe de qualidade do cliente, não do algoritmo sozinho. Isso é uma escolha de design deliberada. Um sistema que sempre dá uma resposta definitiva, mesmo quando não tem base suficiente pra isso, parece mais impressionante numa demonstração, mas gera confiança falsa no chão de fábrica. Como uma implantação real acontece, na prática A maioria dos projetos do Apollo Quality começa pequeno, de propósito. Um piloto de escopo controlado, geralmente um sensor numa linha ou máquina específica, com valor de implantação e mensalidade reduzidos nesse primeiro momento. Não é estratégia de marketing, é decisão técnica: o modelo precisa de dados reais daquela linha específica pra calibrar com precisão, e isso não acontece de um dia pro outro. O processo típico segue essa ordem: primeiro, um diagnóstico do ponto de instalação (que tipo de câmera, que posição, que condição de iluminação já existe ou precisa ser criada). Depois, a instalação física e a calibração inicial do modelo com dados da própria linha. Em seguida, um período de operação acompanhada, onde a equipe da Apollo e a equipe de qualidade do cliente revisam juntas as detecções, incluindo os casos classificados como não identificados, refinando o modelo com cada validação. Só depois desse ciclo validado é que a conversa sobre expandir pra mais pontos ou mais linhas normalmente acontece. Esse é um detalhe que separa fornecedor sério de fornecedor que só quer fechar contrato grande logo de cara: se alguém te oferecer implantação completa em toda a fábrica de uma vez, sem período de calibração real, vale perguntar como o modelo vai atingir precisão confiável sem ter visto o suficiente da sua produção específica. Quer entender como seria um piloto na sua linha, com escopo controlado desde o início? Marque uma conversa com a equipe técnica da Apollo. O resultado, com número real O que separa fornecedor de verdade é resultado medido em produção real, não em ambiente de laboratório. No caso da Huvispan, cliente de longo prazo da Apollo Solutions, depois de uma atualização de câmeras (upgrade pra maior taxa de captura de imagem) e ajuste do pipeline, o sistema opera hoje com precisão acima de 90% na detecção de anomalias de superfície têxtil. Isso não aconteceu no primeiro dia. Como explicado acima, esse número é fruto de um processo de calibração contínua, incluindo identificação e correção de fontes de
Como Reduzir Refugo na Indústria Têxtil (e em Confecção e Tinturaria, Especificamente)
Pergunta pra qualquer gerente de produção têxtil qual o índice de refugo do mês e ele te dá o número na hora. Pergunta de onde vem esse refugo e a resposta já fica mais vaga, “várias coisas”, “um pouco de cada etapa”, “depende do lote”. Esse é o problema real: quando o refugo não tem causa identificada, ele também não tem solução, só vira um número que se repete mês após mês no relatório, tratado como parte do custo de fazer negócio. Não precisa ser assim. Refugo tem causa, e as causas se repetem em tecelagem, tinturaria, estamparia e confecção, os mesmos cinco ou seis motivos respondem pela maior parte da perda. Este artigo vai direto neles: o que causa refugo em cada etapa, o que realmente funciona pra reduzir (e o que só parece funcionar), e como saber se a mudança está dando resultado. Primeiro, separe refugo de retrabalho, porque a conta é diferente Refugo é o que vira perda: material descartado, sem volta. Retrabalho é o que ainda dá pra salvar custa tempo e mão de obra extra, mas o produto chega ao padrão. Muita fábrica mistura os dois números no relatório de qualidade, e isso esconde o problema real: um índice de “não conformidade” de 8% pode ser 7% de retrabalho barato e 1% de refugo caro, ou o contrário e a decisão sobre onde investir esforço é completamente diferente em cada cenário. Se você não sabe separar essas duas coisas no seu relatório atual, esse é o primeiro ajuste antes de qualquer outra coisa neste artigo. O refugo que ninguém calcula direito O custo do refugo não para na matéria-prima descartada. Uma peça de confecção refugada depois de cortada, costurada e acabada carrega o custo de todas essas etapas, não só do tecido. Um lote de tinturaria refugado depois da tinturaria e da estamparia carrega o custo do banho de corante, da energia gasta no processo e do tempo de máquina que poderia ter produzido outro lote. A ASQ (associação americana de qualidade) estima que o custo total da não conformidade, retrabalho e devolução somados fica entre 10% e 20% do faturamento em operações industriais comuns. Isso não é uma estimativa de “empresa desorganizada”, é a média de operações normais, que ainda não atacaram a causa raiz do problema. De onde vem o refugo, na prática Na tinturaria: o vilão é a variação de lote Duas bateladas do mesmo tecido, mesma receita de corante, e ainda assim um tom sai levemente diferente do outro. Isso acontece por variação de temperatura do banho, tempo de imersão, ou concentração do corante entre uma batelada e outra, e o problema raramente aparece na hora. Ele aparece quando o rolo 3 do lote é comparado ao rolo 1, ou quando o cliente recebe dois rolos “do mesmo pedido” com tom perceptivelmente diferente. Nesse ponto, o único jeito de corrigir é re-tingir, o que significa gastar o processo inteiro de novo, ou refugar. Na confecção: o corte decide 80% do problema Depois que a peça é cortada errada, encaixe de molde ruim, tecido posicionado fora do fio, ou enfesto malfeito, praticamente nada que acontece depois na costura ou no acabamento salva a peça. É por isso que boa parte do refugo de confecção, mesmo que só seja identificado na revisão final, na verdade nasceu no corte. Se o índice de refugo da confecção está alto e a causa “oficial” sempre aparece como “defeito de costura”, vale desconfiar e olhar pra trás, pro corte. Fio e matéria-prima: o defeito que chega pronto Fio com espessura irregular ou resistência abaixo do esperado não dá pra corrigir depois, ele carrega o defeito por toda a cadeia. O problema é que esse tipo de defeito raramente é visível na entrada; ele só aparece na tecelagem (fio quebrando) ou, pior, só na tinturaria, quando a fibra absorve o corante de um jeito diferente do esperado. Máquina fora do ponto ninguém percebe até o defeito virar padrão Uma regulagem que saiu do ponto, tensão do tear, temperatura de uma etapa de acabamento, calibração de um bico de estampa, não gera um defeito isolado. Gera o mesmo defeito, repetido, até alguém perceber o padrão e ir atrás da causa. Esse é o tipo de refugo mais fácil de resolver e, ao mesmo tempo, o que mais tempo leva pra ser percebido, porque cada peça individual parece “só uma peça com problema”. O que de fato reduz refugo (sem depender de “prestar mais atenção”) Parar de esperar o produto pronto pra descobrir o problema O denominador comum de quase todo refugo caro é a distância entre o momento em que o defeito aconteceu e o momento em que ele foi percebido. Quanto mais essa distância, mais processo (e dinheiro) o material atravessou antes de virar perda. Controle estatístico de processo, acompanhar variáveis como temperatura de banho ou tensão de tear ao longo do tempo, não só o resultado final, permite perceber o desvio enquanto ele ainda é pequeno, antes de virar lote inteiro fora do padrão. Padronizar o que hoje depende do operador Se o critério pra aprovar ou reprovar uma peça muda dependendo de quem está revisando naquele turno, o problema não é falta de atenção do time, é falta de padrão documentado. Vale sentar com quem revisa hoje, entender os critérios que cada um usa de cabeça, e formalizar isso num documento que todo mundo segue igual. Parece óbvio, mas é a mudança que mais reduz variação de resultado entre turnos, e normalmente custa zero pra implementar. Trocar amostragem por cobertura total Inspeção por amostragem, olhar uma fração dos rolos ou peças, deixa passar defeito por definição: o que não foi olhado, não foi visto. Isso é especialmente crítico em variação de tonalidade, que pode não aparecer nos primeiros metros de um rolo e só se manifestar depois. Cobrir 100% da produção manualmente é praticamente inviável em qualquer linha de volume razoável, é aqui que sistemas de inspeção automatizada por câmera entram como alternativa real, não
Beneficiamento Têxtil: Como Garantir Qualidade em Cada Etapa do Processo
Antes de qualquer tecido ganhar cor, estampa ou toque final, ele passa por uma etapa que raramente aparece nas conversas sobre qualidade têxtil, mas que determina o sucesso de tudo o que vem depois: o beneficiamento primário, ou preparação. É nessa fase que o tecido cru, ainda carregado de óleos, ceras, goma e impurezas da fiação e tecelagem é limpo e condicionado para receber tingimento, estamparia e acabamento. O problema é que falhas nessa etapa inicial raramente aparecem imediatamente. Um tecido mal desengomado ou com alvejamento irregular pode seguir para a tinturaria sem sinal aparente de defeito e só revelar o problema quando a cor não fixa de forma uniforme, ou quando o toque final não atinge o padrão esperado pelo cliente. Nesse ponto, o defeito já não é mais barato de corrigir. Este artigo percorre as etapas do beneficiamento têxtil na ordem em que elas acontecem na fábrica, da preparação ao acabamento final, os pontos de controle de qualidade específicos de cada uma, e como a inspeção automatizada se aplica a esse processo. O que é beneficiamento têxtil Beneficiamento têxtil é o conjunto de tratamentos físicos, químicos e mecânicos aplicados ao tecido depois da tecelagem ou malharia, com o objetivo de transformar o tecido cru em um produto com aparência, toque e funcionalidade adequados ao uso final. O processo costuma ser dividido em três fases sequenciais: Cada uma dessas fases tem seus próprios processos, pontos de controle e riscos de defeito, e é justamente por seguirem essa ordem que um problema não corrigido em uma etapa se propaga, e frequentemente se agrava, nas etapas seguintes. Beneficiamento primário: a preparação que define tudo o que vem depois O beneficiamento primário reúne as operações que retiram do tecido óleos, ceras, pigmentos naturais e resíduos da fiação e tecelagem, deixando-o pronto para receber coloração. É composto, tipicamente, pelas seguintes etapas, na ordem em que costumam ocorrer na planta: Chamuscagem Processo que queima os fiapos presentes na superfície do tecido, permitindo uma estamparia posterior mais uniforme e com contornos mais definidos. O ponto de controle de qualidade aqui é a uniformidade da queima, chamuscagem irregular deixa fiapos residuais em algumas áreas, que aparecerão como imperfeição sob a estampa final. Desengomagem Etapa que remove a goma aplicada aos fios antes da tecelagem, necessária para resistir ao processo de tecer, mas que interfere nos processos de beneficiamento seguintes se não for completamente eliminada. Os pontos de controle envolvem temperatura, concentração e pH do banho, tempo de processamento e, em processos por impregnação, o pick-up (percentual de solução absorvida pelo tecido). Resíduo de goma não removido corretamente compromete a absorção uniforme de corante na tinturaria. Purga (cozimento) Consiste no cozimento do tecido em máquina de tingimento, com adição de produtos químicos, para remoção de impurezas naturais da fibra, óleos, ceras e substâncias que não são eliminadas apenas pela desengomagem. A eficiência do processo costuma ser verificada por teste de iodo, perda de peso e avaliação de encolhimento. Alvejamento Processo de branqueamento do tecido, em diferentes graus, removendo a coloração natural da fibra (mais evidente em fibras celulósicas e proteicas) sem comprometer sua resistência. O grau de alvejamento precisa ser controlado com precisão: alvejamento insuficiente deixa tonalidade residual que compromete cores claras na tinturaria; alvejamento excessivo enfraquece a fibra, comprometendo a resistência do tecido final. Mercerização Tratamento realizado principalmente em tecidos de algodão e linho, com solução cáustica sob tensão controlada, que aumenta o brilho, a resistência, a estabilidade dimensional e a afinidade do tecido a corantes. Os pontos de controle incluem concentração e temperatura do banho, tensão aplicada e velocidade do processo e a eficiência é avaliada pelo grau de mercerização, resistência, encolhimento e afinidade a corantes do material tratado. Beneficiamento secundário: a etapa de coloração Com o tecido preparado, o beneficiamento secundário aplica cor, por tinturaria (imersão em banho de corante) ou por estamparia (aplicação de padrão localizado). É nesta etapa que defeitos herdados de uma preparação malfeita se tornam visíveis: um resíduo de goma ou um alvejamento irregular na fase anterior costuma aparecer aqui como variação de tonalidade ou absorção desigual de corante. Os defeitos específicos de tinturaria e estamparia, variação de tom entre rolos, manchas, falhas de estampa, já foram detalhados em profundidade em outro artigo deste blog sobre acabamento têxtil, que vale a leitura complementar a este. Beneficiamento terciário: o acabamento final A última fase ajusta as características finais do tecido conforme seu uso pretendido: calandragem (para brilho e toque), sanforização (para controle de encolhimento), além de acabamentos funcionais como impermeabilização, anti-chamas ou repelência, quando aplicável. Assim como na etapa secundária, os defeitos típicos dessa fase são marcas de calandra, desvio de largura, encolhimento fora do padrão, também são tratados no artigo específico sobre acabamento têxtil. Por que um defeito na preparação custa mais caro lá na frente O beneficiamento têxtil segue uma lógica sequencial rígida: cada etapa depende do resultado da anterior. Um tecido mal desengomado segue para a purga e o alvejamento carregando um problema que vai se manifestar mais tarde na tinturaria, como absorção irregular de corante; no acabamento, como toque ou brilho fora do padrão. Quanto mais tarde o defeito é identificado, mais processos o tecido já atravessou, e maior o custo de correção ou o volume de material perdido em caso de refugo. Esse é o motivo pelo qual o controle de qualidade no beneficiamento têxtil tradicionalmente se divide em três fases de verificação: conferência do tecido cru antes de entrar no processo, controle intermediário entre as etapas de beneficiamento primário, e revisão do produto acabado antes da expedição. Quanto mais cedo um defeito de preparação é identificado nesse fluxo, menor o custo de correção. Por que a inspeção manual do beneficiamento primário é limitada Diferente de defeitos visuais evidentes, como uma mancha de tinturaria, muitos problemas do beneficiamento primário são sutis ou não visíveis a olho nu no momento em que ocorrem — resíduo de goma, grau de alvejamento insuficiente ou mercerização incompleta muitas vezes só se tornam evidentes etapas depois, quando já não é